Chrome Plating and Roll NAVI
MENU
Column
めっき工程は、めっきの種類や素地の材質によって異なります。一般的なめっき工程は、次のような順序で行われます。
素地のグラインダー研磨・バフ研磨・鏡面研磨・サンドブラスト等
脱脂洗浄・酸処理・特殊な素地の前処理
各種目的に応じためっき処理
熱処理(脱水素、硬度改質)・化成処理
めっき皮膜のグラインダー研磨・バフ研磨・鏡面研磨・サンドブラスト等
ここでは、前処理と後処理について詳しく説明します。
めっきの前処理は、素地とめっき皮膜との密着性を確保するための重要な工程で、密着性は前処理で決まると言っても過言ではありません。めっき皮膜との密着を阻害する汚れや酸化皮膜は、それぞれ脱脂洗浄と酸処理で除去します。特に、素地金属の種類と加工に応じて最適な前処理を行わないとめっきの密着性は得ることができません。
油脂には、鉱物性油脂と動物性油脂があります。鉱物性油脂は溶剤や界面活性剤を用いることで容易に除去できます。以前は塩素系有機溶剤が使用されていましたが、オゾン層の破壊や毒性の問題から、現在は炭化水素系溶剤を主に用いて除去しています。一方、動物性油脂は、アルカリと反応させることで、せっけんとグリセリンに分解され、水に溶けて除去できます。アルカリ脱脂の方法としては、浸漬脱脂と電解脱脂があります。
各脱脂の特徴
めっき前の素地に付着している物質には、油脂や油性の汚れ以外に酸化皮膜があります。酸化皮膜を除去しないでめっき処理すると、密着不良が発生したり、そもそもめっきが析出しなかったりします。また、素地や加工履歴によって形成されている酸化皮膜の特性は異なります。このため、その性質を理解し、金属の状態に適応した酸処理をすることが重要です。
酸には酸化性と還元性があります。酸化しやすい素地を酸化性の酸で洗うと不動態化(パッシベーション)して酸化皮膜がより強固になって除去しにくくなります。また、酸洗いでは素地を過剰に攻撃させないために酸に腐食抑制剤を添加します。
一般的な鋼材よりも炭素やケイ素の含有量が多い鋳鉄は、密着不良や無めっき等の問題が発生する確率が高い素材です。炭素量が多い鋳鉄を酸処理すると、スマットが多量に生じるため注意が必要です。強固な酸化皮膜が存在する場合は、ショットブラストやサンドブラストにより機械的に除去します。
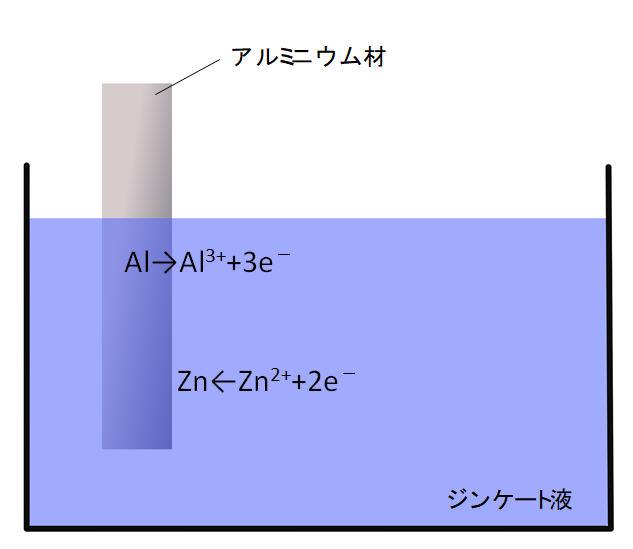
アルミニウムは容易に酸化され、強固な酸化皮膜を形成するため、素地とめっき皮膜の密着を確保することが難しい金属です。アルミニウム素地の前処理として用いられているのが、ジンケート処理(亜鉛置換めっき)です。
めっきの後処理には、脱水素や硬度改質を目的とした熱処理と化成処理があります。
水素脆性とは水素発生を伴う前処理やめっき工程において、鉄鋼素地が水素を吸蔵してもろくなることを言います。吸蔵された水素は熱処理で追い出すことが可能なため、めっき後できるだけ速やかに熱処理(ベーキング)を行います。
無電解ニッケル-リン合金めっきは、析出時の硬度がHV500程度です。この皮膜を熱処理すると金属組織の変化によって硬度が上昇し、400℃でHV1000弱程度に硬くなります。
無電解ニッケルーリン合金の硬さと伸びに及ぼす熱処理温度の影響
現代めっき教本 p.315から引用
化成処理とは、化成処理液に金属を浸漬することによって、金属表面で化学反応を起こさせて、不要性の生成物を金属表面に形成させる処理のことです。代表的なものとしては、亜鉛めっきやアルミニウム合金へのクロメート処理があります。